

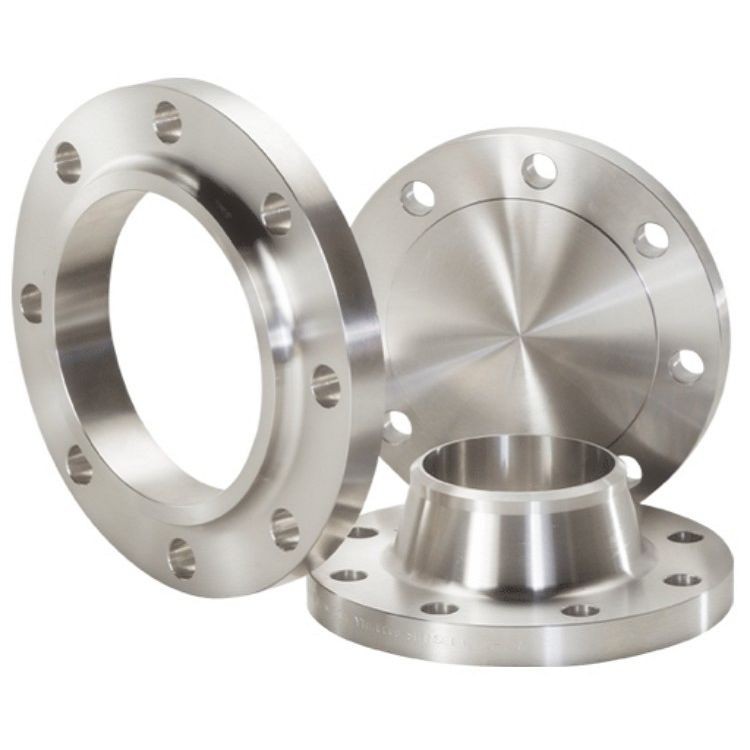
În calitate de furnizor experimentat de flanșe pentru gât de sudură, am fost martor direct la diferitele provocări care pot duce la defecțiunea acestor componente critice. Flanșele gâtului de sudură sunt utilizate pe scară largă în sistemele de conducte din industrii datorită rezistenței și fiabilității lor. Cu toate acestea, ca orice piesă mecanică, acestea nu sunt imune la defecțiuni. În acest blog, voi aprofunda în defecțiunile comune ale flanșelor gâtului de sudură, bazându-mă pe anii mei de experiență în domeniu.
1. Defecte de sudare
Una dintre cele mai răspândite cauze ale eșecului flanșei gâtului de sudură este defectele de sudură. Sudura care leagă flanșa de țeavă este cheful întregului ansamblu. Orice imperfecțiuni în această sudură pot compromite integritatea îmbinării.
- Porozitate: Porozitatea apare atunci când pungile de gaz sunt prinse în metalul de sudură în timpul procesului de sudare. Aceste goluri slăbesc sudura, reducându-i rezistența și crescând riscul de fisurare. Factori precum gazul de protecție necorespunzător, metalul de adaos contaminat sau parametrii de sudare incorecți pot contribui la porozitate.
- Lipsa fuziunii: Lipsa fuziunii apare atunci când metalul de sudură nu reușește să se lipească corect cu metalul de bază sau cu trecerile anterioare de sudură. Acest lucru poate duce la puncte slabe în sudură, făcând-o mai susceptibilă la stres și oboseală. Curățarea inadecvată a suprafețelor de îmbinare, aportul insuficient de căldură sau tehnica incorectă de sudare pot duce la lipsa fuziunii.
- Cracare: Fisurile de sudură pot fi clasificate în diferite tipuri, inclusiv fisuri la cald și fisuri reci. Fisurile fierbinți se formează în timpul solidificării metalului de sudură, adesea din cauza nivelurilor ridicate de sulf sau fosfor din metalul de bază sau metalul de adaos. Fisurile la rece, pe de altă parte, se dezvoltă după ce sudarea s-a răcit, de obicei ca urmare a fragilizării hidrogenului sau a tensiunilor reziduale.
Pentru a preveni defectele de sudare, este esențial să urmați procedurile adecvate de sudare și măsurile de control al calității. Aceasta include utilizarea metalelor de umplutură de înaltă calitate, asigurarea pregătirii adecvate a îmbinărilor și menținerea parametrilor de sudare corecti. Inspecția regulată a sudurilor folosind metode de testare nedistructivă, cum ar fi testarea cu ultrasunete sau testarea radiografică, poate ajuta, de asemenea, la detectarea și rezolvarea eventualelor probleme de la început.
2. Instalare necorespunzătoare
O altă cauză comună a defectării flanșei gâtului de sudură este instalarea necorespunzătoare. Chiar și flanșele de cea mai înaltă calitate pot eșua dacă nu sunt instalate corect.
- Alinierea greșită: Nealinierea între flanșă și țeavă poate provoca o distribuție neuniformă a tensiunii, ceea ce duce la defecțiuni premature. Acest lucru se poate întâmpla în timpul procesului de instalare dacă flanșele nu sunt aliniate corespunzător sau dacă sistemul de conducte este supus unor forțe externe care îl determină să se deplaseze.
- Strângere excesivă sau strângere insuficientă: Șuruburile folosite pentru a fixa flanșele împreună trebuie strânse la specificația corectă a cuplului de strângere. Strângerea excesivă poate cauza deformarea sau crăparea flanșei, în timp ce strângerea insuficientă poate duce la scurgeri. Este important să folosiți o cheie dinamometrică și să urmați recomandările producătorului pentru strângerea șuruburilor.
- Alegerea incorectă a garniturii: Garnitura folosită între flanșe joacă un rol crucial în prevenirea scurgerilor. Folosirea unui tip greșit de garnitură sau a unei garnituri care nu este dimensionată corect poate duce la defecțiuni de etanșare. Este important să alegeți o garnitură care să fie compatibilă cu fluidul transportat, temperatura și presiunea de funcționare și materialul flanșei.
Pentru a asigura o instalare corectă, este esențial să urmați instrucțiunile de instalare furnizate de producător. Aceasta include utilizarea instrumentelor, tehnicilor și materialelor corecte. De asemenea, este o idee bună să solicitați instalarea unui profesionist calificat pentru a minimiza riscul erorilor.
3. Coroziune
Coroziunea este o preocupare majoră pentru flanșele gâtului de sudură, în special în mediile în care acestea sunt expuse la substanțe corozive precum substanțe chimice, apa sărată sau gaze acide.
- Coroziunea generală: Coroziunea generală apare atunci când întreaga suprafață a flanșei este consumată treptat de mediul coroziv. Acest lucru poate duce la o reducere a grosimii flanșei, slăbind integritatea structurală a acesteia.
- Coroziune prin pitting: Coroziunea prin pitting se caracterizează prin formarea de mici gropi sau găuri pe suprafața flanșei. Aceste gropi pot pătrunde adânc în material, provocând daune localizate și crescând riscul de defecțiune.
- Coroziunea Galvanică: Coroziunea galvanică apare atunci când două metale diferite sunt în contact unul cu celălalt în prezența unui electrolit. Metalul mai activ se va coroda într-un ritm accelerat, în timp ce metalul mai puțin activ va fi protejat. Acest lucru se poate întâmpla dacă flanșa este realizată dintr-un material diferit de conductă sau dacă în sistemul de conducte sunt utilizate diferite tipuri de metale.
Pentru a preveni coroziunea, este important să selectați materialul adecvat pentru flanșă în funcție de mediul de operare. Oțelul inoxidabil, de exemplu, este o alegere populară pentru aplicațiile în care este necesară rezistența la coroziune. Acoperirea flanșelor cu un strat protector, cum ar fi vopsea sau epoxid, poate contribui, de asemenea, la asigurarea unei bariere suplimentare împotriva coroziunii. Inspecția și întreținerea regulată a flanșelor poate ajuta, de asemenea, la detectarea și abordarea oricăror semne de coroziune din timp.
4. Eșecul oboselii
Defecțiunea prin oboseală apare atunci când flanșa este supusă unei încărcări ciclice repetate în timp. Acest lucru se poate întâmpla în aplicațiile în care sistemul de conducte este supus la vibrații, fluctuații de presiune sau cicluri termice.
- Inițierea fisurii: Fisurile de oboseală se inițiază în mod obișnuit în zonele cu concentrație mare de tensiuni, cum ar fi vârful de sudură sau baza flanșei. Aceste fisuri se pot propaga în timp, ducând în cele din urmă la eșec.
- Propagare: Odată ce o fisură a început, aceasta va continua să crească cu fiecare ciclu de încărcare. Viteza de propagare a fisurii depinde de factori precum mărimea încărcării ciclice, proprietățile materialului flanșei și prezența oricăror factori de creștere a tensiunii.
- Eșecul final: În cele din urmă, fisura va atinge o dimensiune critică, determinând defectarea catastrofală a flanșei. Acest lucru poate duce la scurgeri, ruperea conductelor sau alte pericole pentru siguranță.
Pentru a preveni defectarea prin oboseală, este important să proiectați sistemul de conducte pentru a minimiza încărcarea ciclică. Aceasta poate include utilizarea conectorilor flexibili, reducerea vibrațiilor și evitarea schimbărilor bruște de presiune. Susținerea și alinierea adecvată a sistemului de conducte pot ajuta, de asemenea, la distribuirea uniformă a sarcinii și la reducerea concentrațiilor de stres. În plus, inspecția regulată a flanșelor folosind metode de testare nedistructivă poate ajuta la detectarea și rezolvarea oricăror semne de fisurare prin oboseală de la început.

5. Defecte materiale
Defectele de material pot contribui, de asemenea, la defectarea flanșelor gâtului de sudură. Aceste defecte pot apărea în timpul procesului de fabricație sau ca urmare a manipulării sau depozitării necorespunzătoare.
- Incluziuni: Incluziunile sunt particule străine care sunt prinse în material în timpul procesului de turnare sau forjare. Aceste incluziuni pot acționa ca factori de creștere a tensiunii, crescând riscul de fisurare și defecțiune.
- Segregare: Segregarea are loc atunci când compoziția chimică a materialului nu este uniformă pe toată flanșa. Acest lucru poate duce la variații ale proprietăților mecanice, făcând flanșa mai susceptibilă la defecțiune.
- Probleme de tratament termic: Tratamentul termic necorespunzător poate afecta microstructura și proprietățile mecanice ale flanșei. Acest lucru poate duce la o rezistență redusă, duritate sau duritate, crescând riscul de eșec.
Pentru a asigura calitatea flanselor, este important să le procurați de la un producător de renume care urmează proceduri stricte de control al calității. Aceasta include efectuarea de teste ale materialelor, cum ar fi analize chimice și teste mecanice, pentru a verifica proprietățile materialului. Inspecția regulată a flanșelor în timpul procesului de fabricație poate ajuta, de asemenea, la detectarea și rezolvarea eventualelor defecte de material din timp.
Concluzie
În concluzie, flanșele gâtului de sudură sunt componente esențiale în sistemele de conducte, dar sunt predispuse la diverse defecțiuni dacă nu sunt proiectate, instalate și întreținute corespunzător. Înțelegând cauzele comune ale defecțiunilor, cum ar fi defectele de sudură, instalarea necorespunzătoare, coroziunea, oboseala și defectele materialelor, putem lua măsuri proactive pentru a preveni apariția acestor probleme.
În calitate de furnizor de flanșe pentru gât de sudură, mă angajez să ofer clienților noștri produse de înaltă calitate și asistență cuprinzătoare. Oferim o gamă largă de flanșe pentru gât de sudură care respectă standardele din industrie, cum ar fiASME B16.5 Dimensiunile flanșei gâtului de sudură Clasa 150şiFlanse din otel ASME B16.5. Echipa noastră de experți poate oferi, de asemenea, îndrumări cu privire la selecția, instalarea și întreținerea flanșelor pentru a asigura fiabilitatea pe termen lung a sistemelor dumneavoastră de conducte.
Dacă sunteți pe piața flanselor pentru gât de sudură sau aveți întrebări despre produsele sau serviciile noastre, vă rugăm să nu ezitați să ne contactați. Așteptăm cu nerăbdare oportunitatea de a lucra cu dumneavoastră și de a vă ajuta să găsiți soluțiile potrivite nevoilor dumneavoastră.
Referințe
- ASME B16.5 - Flanse pentru țevi și fitinguri cu flanșe
- Manual de sudare, Societatea Americană de Sudare
- Manual de coroziune, NACE International
- Oboseala materialelor, Suresh S.